Кузов из крупных отливок: как гигапрессы меняют производство и ремонт автомобилей
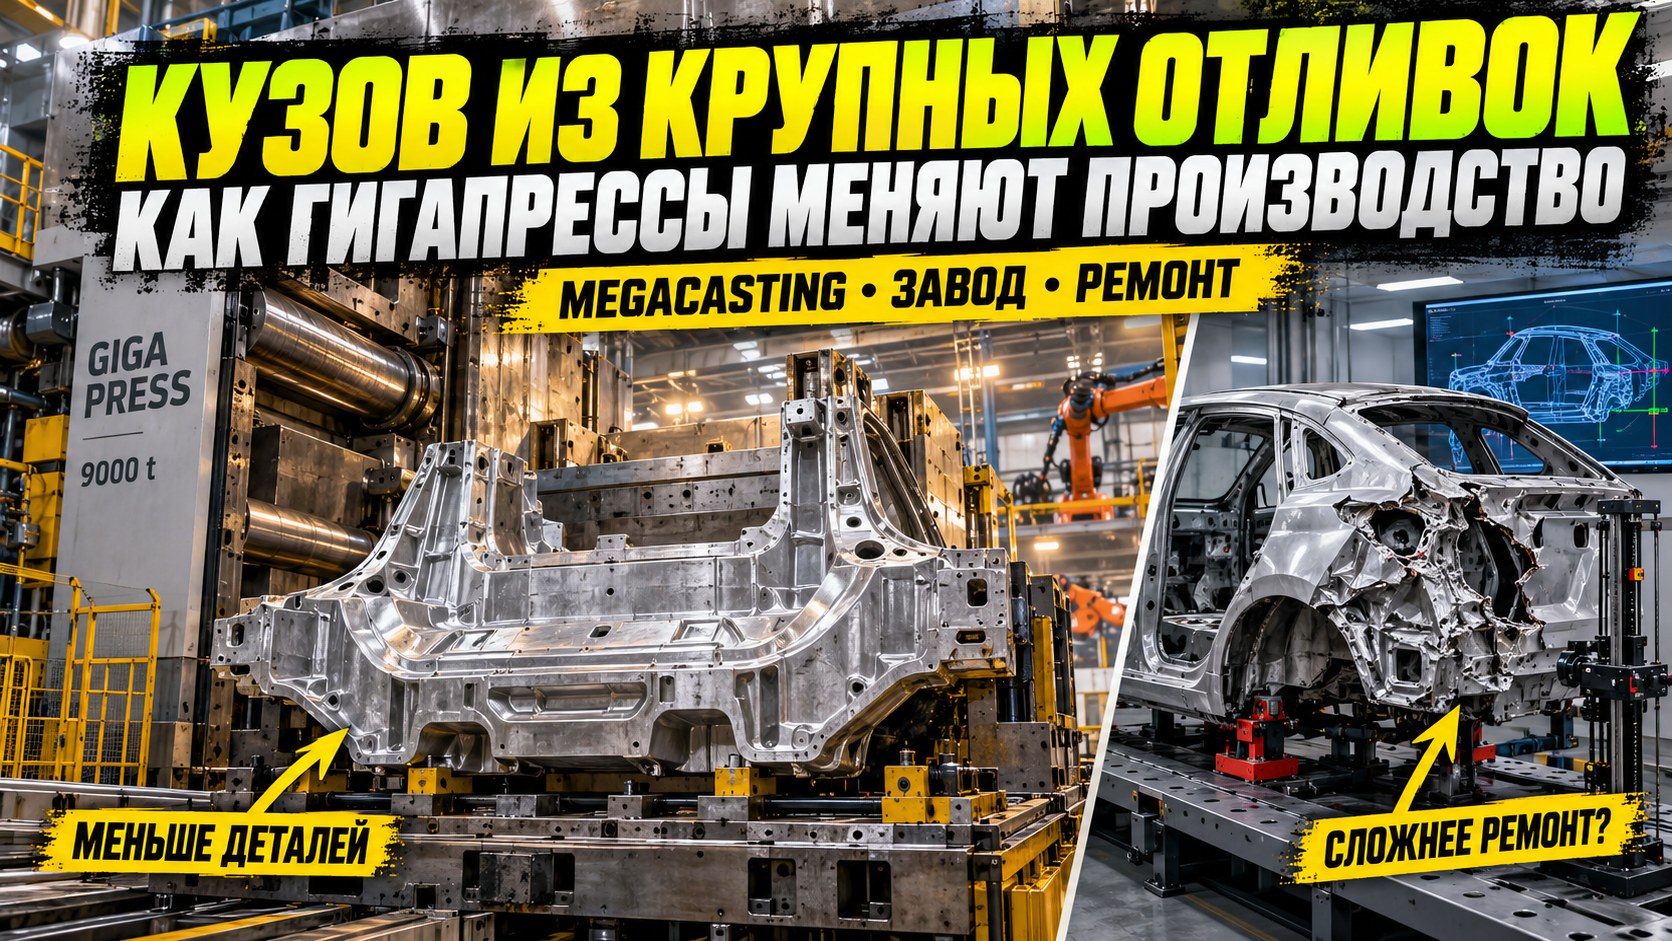
Кузов из крупных отливок: как гигапрессы меняют производство и ремонт автомобилей
12 мин. чтения
Автомобильный кузов принято представлять как сложный металлический конструктор: множество панелей, усилителей и соединений. Но часть этого конструктора производители учатся заменять одной большой алюминиевой отливкой. Технологию называют megacasting или gigacasting. Она обещает сократить число деталей и упростить заводскую сборку, одновременно вызывая у покупателей тревожный вопрос: не превращается ли автомобиль в одноразовый после первой аварии?
Volvo в своём материале подробно объяснила применение крупных отливок на EX60. По данным компании, основная часть заднего пола теперь выполняется одним литым алюминиевым компонентом, заменяющим около ста деталей из листового металла. Отдельно производитель описал разделение конструкции на ремонтные зоны. Это хороший повод рассмотреть технологию без крайностей — восторга перед огромным станком и страха перед любым литым элементом.
Главное различие проходит между выгодой для завода и выгодой для владельца. Они могут совпадать, но не обязаны совпадать автоматически. Чтобы оценить результат, нужно понять, что именно отливают, как контролируют качество и что предусмотрено на случай повреждения.
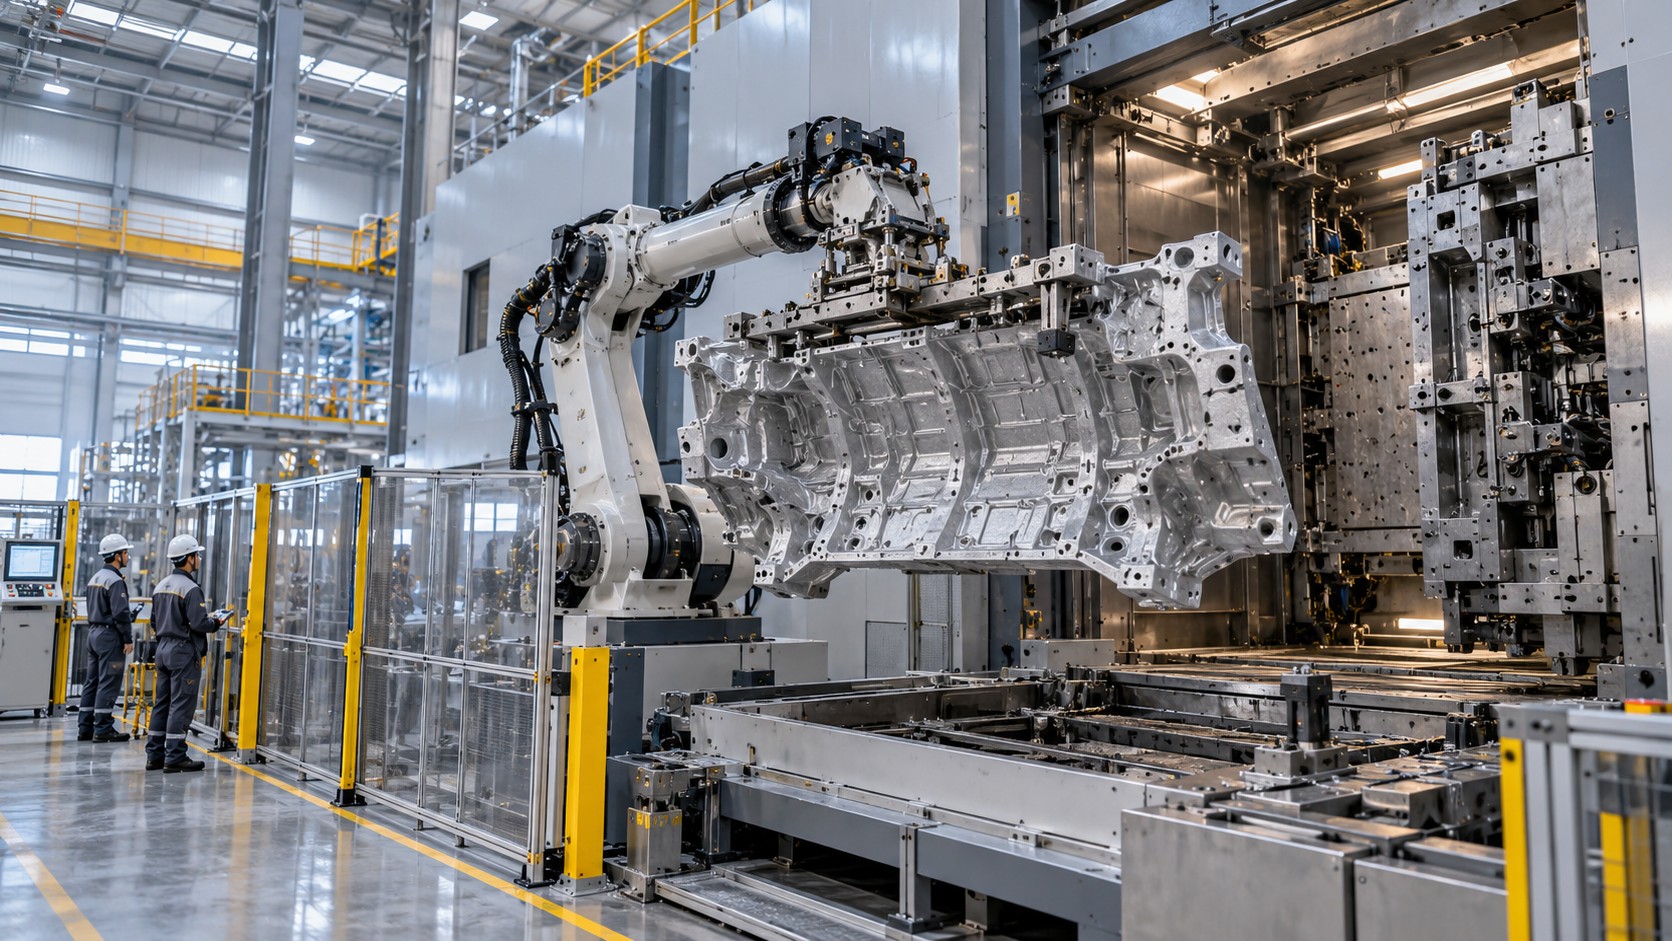
Крупное литьё объединяет несколько производственных задач в одном компоненте. Концептуальная иллюстрация, созданная ИИ; не фотография завода конкретной марки.
Кузов целиком никто не заливает в форму
Словосочетание «литой кузов» создаёт неверную картину: будто в огромную форму выливают металл и получают готовую машину с крышей и дверями. На практике речь идёт о конкретных крупных структурных элементах, например о секции задней части основания кузова. Остальные узлы могут по-прежнему состоять из штампованных, экструдированных и других деталей.
Принцип процесса — литьё под высоким давлением. Расплавленный алюминиевый сплав быстро поступает в подготовленную форму, затвердевает, после чего отливку извлекают и проводят дальнейшие операции. Toyota описывала такой подход в материалах о производственных разработках ещё в 2023 году: для bZ4X задняя секция кузова сократилась с 86 деталей до одной. Новшество заключается не в самом существовании литья, а в масштабе и интеграции функций крупной кузовной детали.
Рёбра жёсткости, площадки креплений и сложные переходы геометрии закладываются в форму. Благодаря этому инженер может объединить то, что раньше приходилось собирать из отдельных элементов. Однако после извлечения работа не заканчивается: компонент должен пройти предусмотренные операции обработки и контроля.
Слова mega и giga здесь прежде всего помогают обозначить направление технологии. Для покупателя они менее информативны, чем точное описание конструкции его автомобиля. Две модели с похожими рекламными формулировками могут иметь совершенно разные отливки, соединения и правила ремонта.
Что выигрывает завод
Каждую отдельную кузовную деталь нужно изготовить, доставить к месту сборки, установить в нужное положение и соединить с соседними. Когда десятки компонентов объединяются, сокращается количество промежуточных операций и перемещений. Производственная экономия возникает не только в момент получения отливки, но и вокруг него — в организации потока деталей.
Toyota в описании перспективной модульной архитектуры связывала крупное литьё с интеграцией компонентов и сокращением затрат на разработку и заводские мощности. Важно воспринимать это как направление проектирования, а не как доказательство одинаковой экономии на любой существующей модели компании.
Меньше отдельных деталей означает меньше позиций, которые нужно согласовать между собой в конкретном узле. Но обязанности не исчезают: часть сложности переносится в проектирование формы, управление процессом и проверку крупного изделия. Изменяется место, где производитель должен особенно тщательно работать с качеством.
Для новой платформы это может быть привлекательным решением. Для завода с уже отлаженным оборудованием переход требует отдельного расчёта. Нельзя просто убрать несколько сварочных роботов и считать проект завершённым: меняются логистика, оснастка, обслуживание и подготовка персонала.
Почему недостаточно купить самый большой станок
На фотографиях впечатляет размер машины, удерживающей форму во время литья. Но установка работает в составе комплекса: рядом находятся системы подготовки металла, извлечения детали, обработки и транспортировки. Производитель оборудования Bühler подчёркивает, что крупные литейные ячейки требуют продуманной планировки и организации обращения с деталями внутри и после процесса.
Значение имеет согласованность всей линии. Если отливка быстро готова, но следующая операция не успевает её принять, выигрыш ограничивается узким местом. Если смена оснастки занимает слишком долго, выпуск разных модификаций становится сложнее. Поэтому скорость одного цикла не описывает производительность завода целиком.
Toyota, рассказывая о собственных разработках, выделяла две задачи: уменьшение простоев при замене формы и сокращение дефектов с последующей доработкой. Компания описывала разделение оснастки на универсальные и специализированные части, а также применение моделирования процесса. Это показывает, сколько инженерной работы скрывается за внешне простым действием «получить одну деталь».
Промышленный успех определяется повторяемым качеством и устойчивым темпом выпуска. Разовая красивая отливка на демонстрации ещё не отвечает на вопрос, как оборудование поведёт себя при длительной работе и изменении производственной программы.
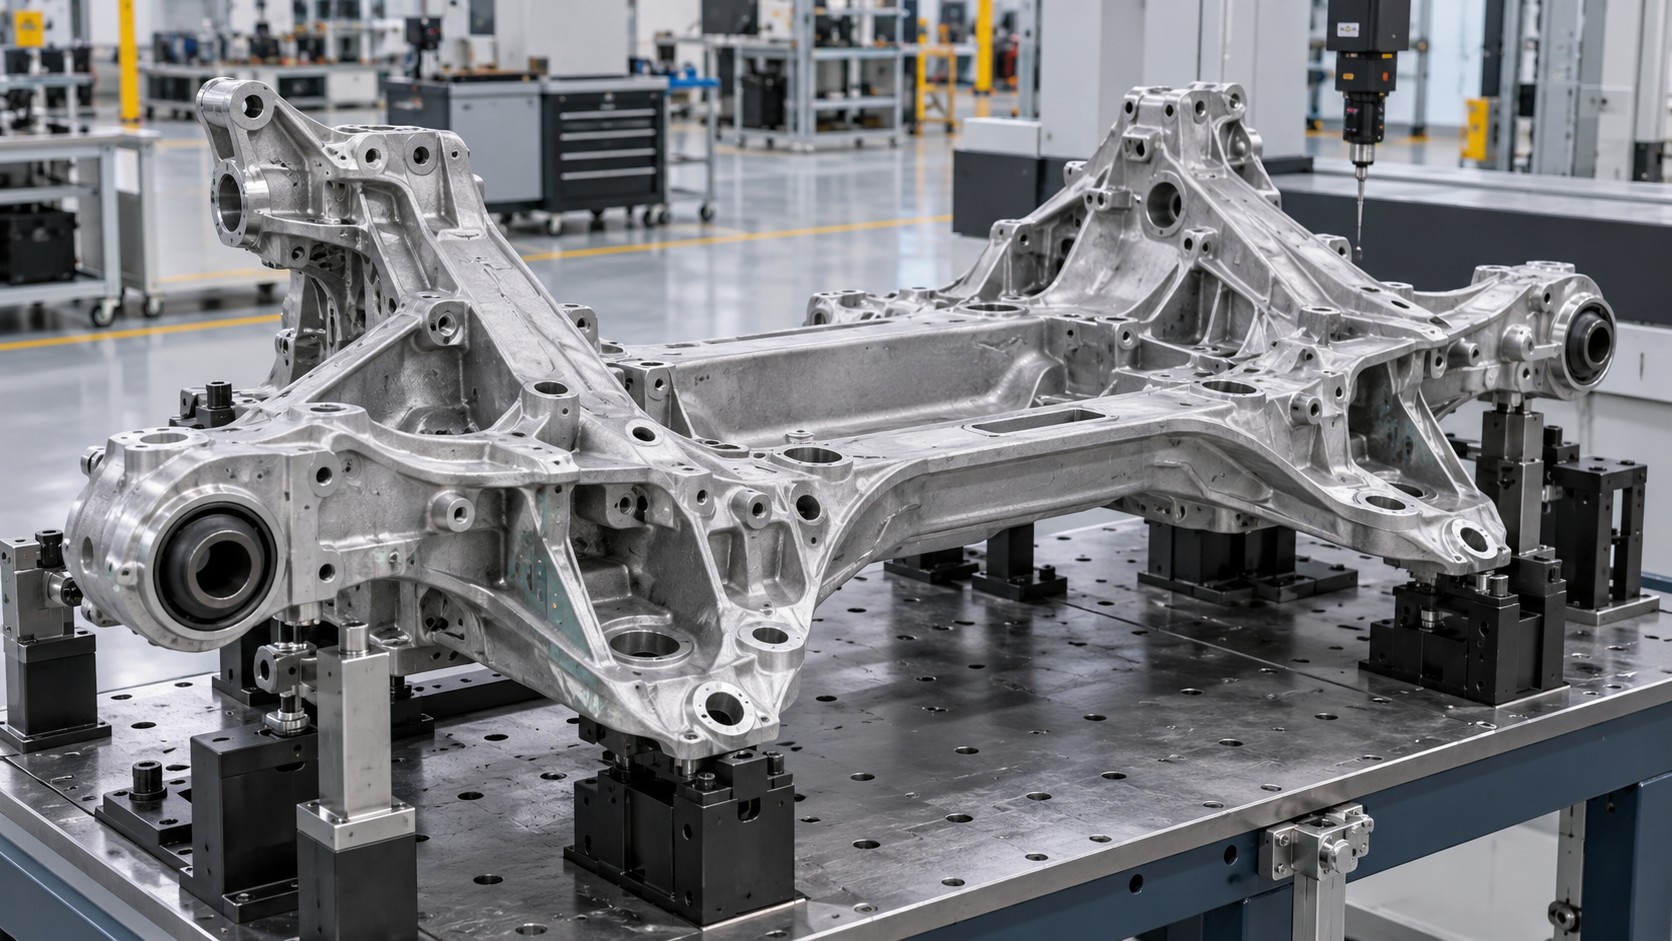
В одной отливке можно объединить рёбра и крепёжные участки, прежде выполнявшиеся отдельными деталями. Иллюстрация создана ИИ и не является точной технической схемой.
Легче и жёстче — но насколько
Интеграция компонентов позволяет пересмотреть форму узла и убрать часть соединительных элементов. Потенциал снижения массы существует, однако его величина зависит от того, с какой конструкцией проводят сравнение. Нельзя автоматически переносить выигрыш отдельной секции на весь автомобиль.
Допустим, инженеры облегчили один узел на условные двадцать килограммов. Это не означает, что машина похудела на столько же: одновременно могли измениться батарея, оснащение или другие элементы. Для оценки нужны сопоставимые комплектации и понятные границы измерения. Процент без указания исходной конструкции мало что объясняет.
Жёсткость также не сводится к количеству деталей. На неё влияют материал, геометрия, соединения и распределение нагрузок. Единая отливка даёт конструктору дополнительные возможности, но окончательный результат определяется всем кузовом. Утверждение «меньше швов — значит безопаснее» слишком прямолинейно.
В аварии важны предусмотренное поглощение энергии, сохранение пространства для людей и работа остальных систем безопасности. Метод изготовления отдельной детали не заменяет испытания автомобиля. Поэтому оценивать защиту пассажиров нужно по результатам и конструкции конкретной модели, а не по размеру литейной машины на заводе.
Самый громкий вопрос: ремонтируется ли это
Крупная отливка объединяет элементы, которые раньше могли существовать отдельно. Отсюда понятное опасение: если повреждён небольшой участок, придётся ли менять огромный компонент? Ответ зависит от места, характера повреждения и официальной ремонтной технологии.
Volvo заявляет, что конструкция заднего пола EX60 разделена на зоны, позволяющие выполнять целевой ремонт с учётом тяжести повреждения. Следовательно, сама компания не описывает любое повреждение отливки как безусловную необходимость полной замены. Но это не разрешение восстанавливать произвольный участок любым удобным способом.
В руководстве Tesla для Model Y 2020–2024 годов также существуют отдельные указания для цельной литой задней части основания кузова. Документ различает зоны и допустимые действия, предусматривает ремонт некоторых участков и ситуации, когда требуется замена либо обращение за уточнением. Важны одновременно расположение и степень повреждения.
Таким образом, тезис «крупное литьё вообще не ремонтируется» неверен как универсальное утверждение. Но столь же неверно обещание «алюминий всегда можно заварить». Между этими крайностями находится документация на конкретную конструкцию и оценка квалифицированного кузовного сервиса.
Почему одинаковые вмятины могут стоить по-разному
Внешний бампер не показывает всю картину повреждений. При похожем внешнем следе удара нагрузки могли пройти через разные элементы. До разборки и измерений нельзя надёжно определить, ограничится ли работа наружной деталью или затронет силовую структуру.
Полная замена крупного узла может потребовать значительного объёма сопутствующих операций. Например, официальная процедура замены цельной задней отливки указанной версии Tesla Model Y включает снятие высоковольтной батареи и ряда элементов интерьера. Этот пример помогает понять трудоёмкость, но его нельзя автоматически переносить на другие модели.
Стоимость поэтому складывается не только из цены алюминиевой детали. Важны разборка, измерения, сборка, необходимые материалы, проверки и доступность оборудования. Иногда именно организация ремонта определяет, насколько долго автомобиль останется в сервисе.
Для владельца полезнее узнать возможности местной мастерской и наличие нужных запчастей, чем опираться на среднюю сумму из чужого случая. Один автомобиль восстанавливался по официальной процедуре, другой получил иные повреждения, третий долго ожидал поставку. Сравнивать такие счета без подробностей бессмысленно.
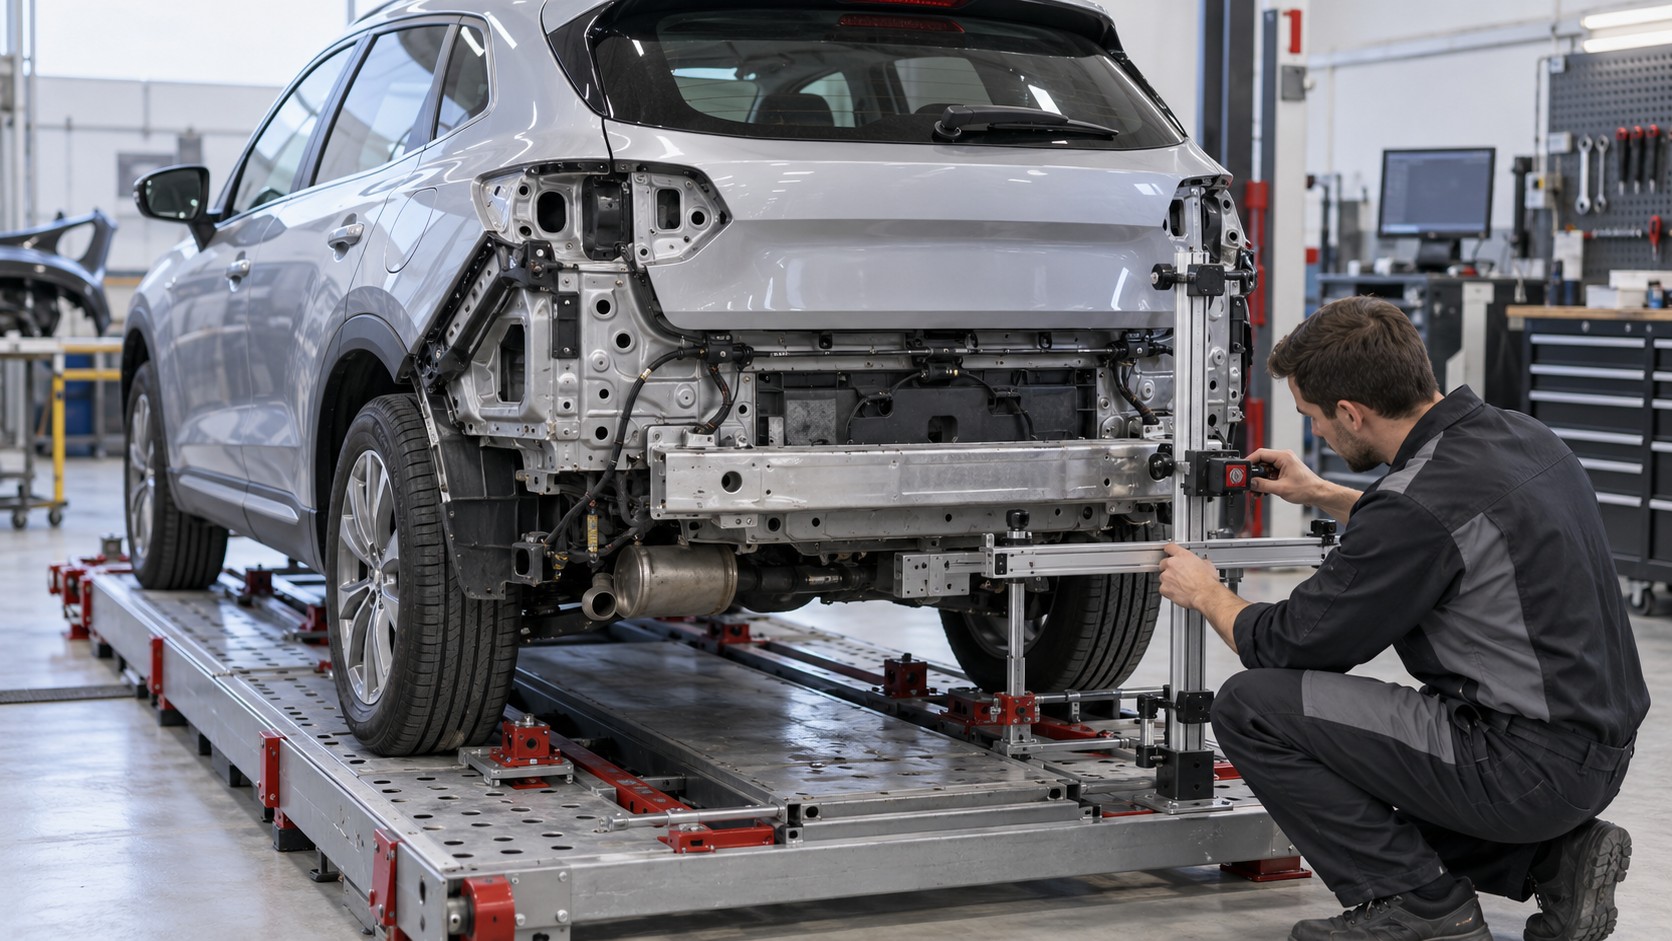
Решение о ремонте принимают после осмотра и измерений с учётом документации на конкретный кузов. Концептуальная иллюстрация, созданная ИИ; не инструкция по ремонту.
Что меняется для вторичного рынка
Покупателю подержанного автомобиля важно установить, какая именно конструкция перед ним. Даже одно название модели не всегда достаточно. Tesla в руководстве для Model Y прямо указывает, что исполнение задней части основания зависит от даты и места производства: встречаются варианты из одной или двух отливок.
Поэтому проверку стоит начинать с идентификации автомобиля и подходящей документации. Затем выяснять историю повреждений, проведённые работы и наличие подтверждений. Фраза «восстановили по заводским размерам» не рассказывает, каким способом отремонтировали силовые элементы и был ли этот способ предусмотрен изготовителем.
Красивый кузов после окраски тоже не заменяет осмотр основания и соединений. Толщиномер помогает решать часть задач по наружным панелям, но не является универсальным инструментом проверки литой силовой структуры. Нужны специалист, доступ к осматриваемым участкам и, при необходимости, измерения.
Особенно осторожно следует относиться к предложениям с большим дисконтом после серьёзного повреждения, если история восстановления неизвестна. Причина осторожности не в самом литье, а в невозможности проверить качество ремонта. Это правило справедливо и для традиционного кузова, но новая конструкция требует соответствующей компетенции сервиса.
Экологический эффект зависит от всей цепочки
Алюминий можно возвращать в переработку, а крупное литьё позволяет организовать повторное использование части производственного металла рядом с основным процессом. Bühler в своём отраслевом издании связывает снижение углеродного следа с применением вторичного алюминия и низкоуглеродной электроэнергии. Оба условия важны одновременно.
Сам по себе большой литой элемент не является доказательством экологичности. Нужно учитывать происхождение металла, расход энергии, отходы и фактическую организацию производства. Возврат материала в процесс полезен, но не делает плавку и обработку бесплатными с точки зрения ресурсов.
Также следует различать заводскую переработку чистого технологического материала и разборку автомобиля в конце его жизни. Во втором случае возникают задачи разделения материалов и подготовки сырья. Заявление о возможности переработки не равно подтверждению, что каждый конкретный кузов действительно пройдёт этот путь.
Для содержательного сравнения нужны одинаковые границы оценки: отдельная деталь, изготовление кузова или весь жизненный цикл автомобиля. Если один производитель говорит только о производственном участке, а другой учитывает эксплуатацию, сравнивать итоговые проценты напрямую нельзя.
Станет ли машина дешевле для покупателя
Сокращение производственных операций создаёт возможность уменьшить затраты, но розничная цена не рассчитывается простым вычитанием сэкономленных сварочных точек. В неё входят разработка, оборудование, комплектация и коммерческие решения производителя. Поэтому покупатель может не увидеть отдельной скидки за более технологичный кузов.
Есть и расходы на переход: проектирование оснастки, подготовка площадки, обучение, отладка и контроль. Их нужно сопоставлять с масштабом выпуска. Решение, оправданное для массовой платформы, не обязательно столь же удачно для малой серии.
Владельцу стоит оценивать стоимость всего периода использования. Более доступная покупка может сочетаться с дорогим сложным ремонтом, а развитая сервисная сеть — уменьшать последствия технической сложности. Без данных по конкретной модели нельзя заранее назначить победителя между литой и традиционной конструкцией.
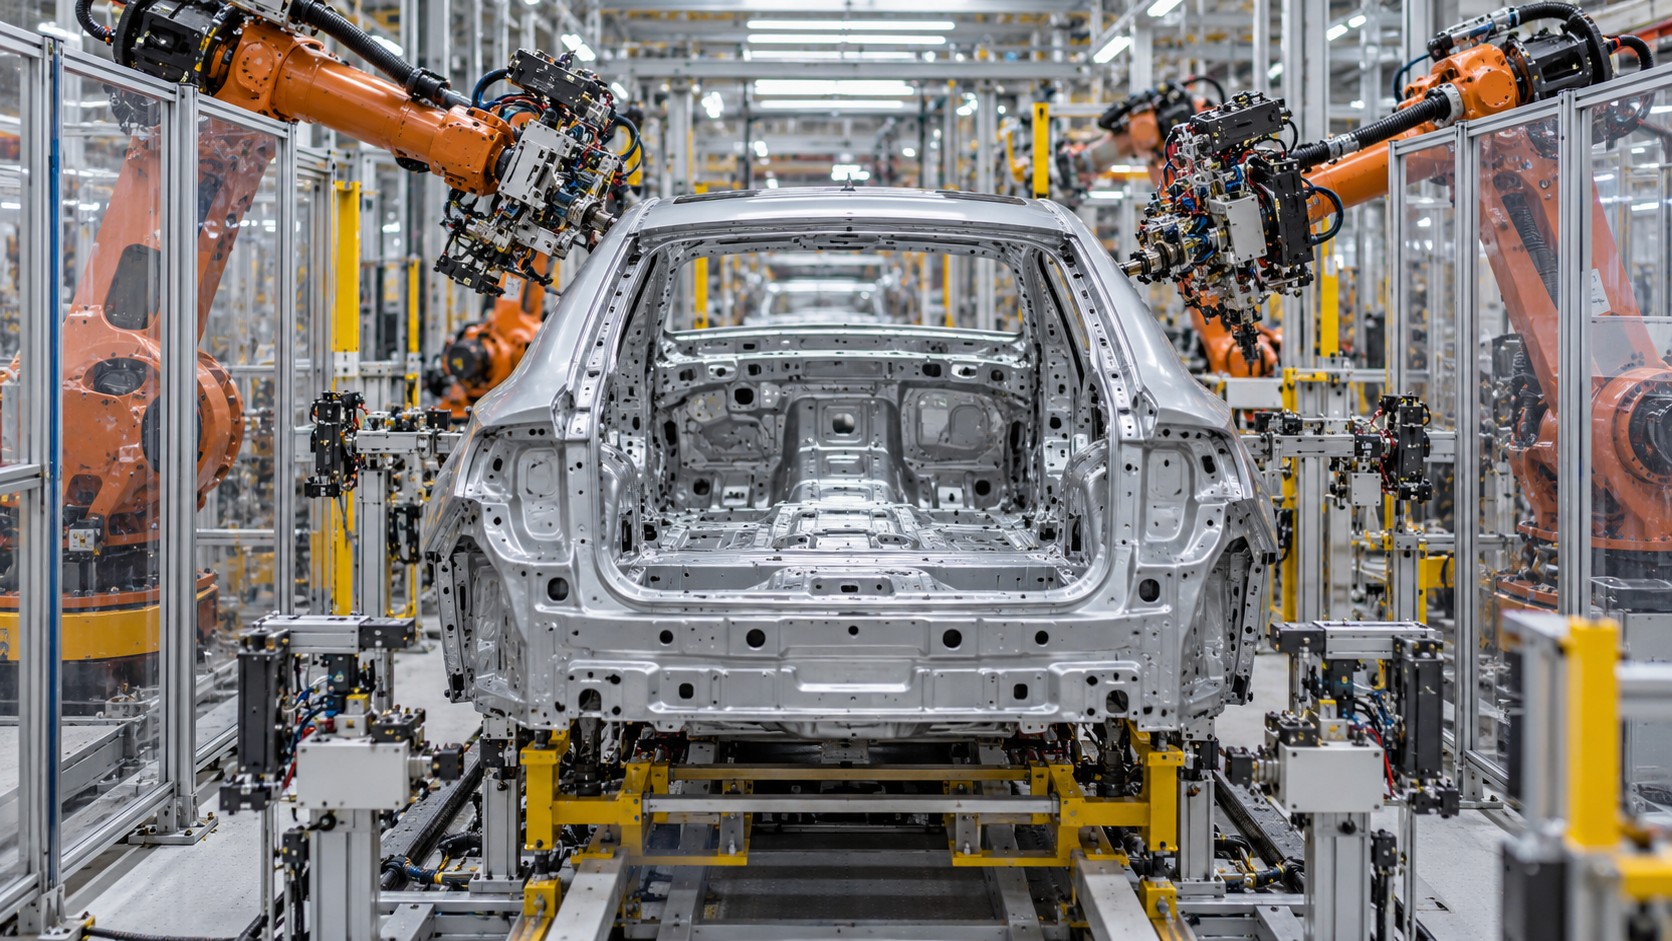
Новая технология меняет организацию производства, но не отменяет остальные операции сборки и контроля. Концептуальная иллюстрация, созданная ИИ.
Как читать новости о гигапрессах
В новостях полезно различать несколько этапов: заказ оборудования, его установку, выпуск первых деталей и устойчивое серийное производство. Фотография новой машины в заводском цехе подтверждает наличие оборудования, но сама по себе не показывает объём выпуска годных компонентов. Прототип и массовый продукт отвечают на разные вопросы.
Ещё один нюанс — обещание заменить определённое число деталей. Нужно уточнять, относится ли оно к одному участку кузова, всей платформе или сравнению с конкретной предыдущей конструкцией. Сто устранённых позиций в одной секции не означают, что из автомобиля исчезли сто крупных самостоятельных агрегатов. Среди них могут быть небольшие усилители и соединительные элементы.
Наконец, заявление о сокращении времени производства требует понимания, какое время измеряется. Цикл получения отливки, прохождение участка и путь материала через всю производственную цепочку — разные показатели. Хороший технический рассказ объясняет границы сравнения. Без них впечатляющая цифра остаётся рекламным ориентиром, который нельзя напрямую переводить ни в цену автомобиля, ни в скорость его выпуска.
Не один метод на все автомобили
Крупное литьё расширяет набор инструментов инженера. Оно не делает автоматически устаревшими штамповку, сварку или другие способы изготовления. В кузове могут сочетаться разные материалы и процессы, каждый из которых выбран для своей задачи.
Важен общий результат: масса, безопасность, цена производства, возможность обслуживания и восстановления. Если обсуждать только число деталей, легко потерять остальные критерии. Один сложный компонент не всегда лучше нескольких простых, как и множество соединений не обязательно является недостатком.
Покупателю не требуется становиться специалистом по металлургии. Достаточно задавать конкретные вопросы: где используются крупные отливки, существуют ли ремонтные процедуры, доступны ли запчасти и кто умеет работать с этой моделью. Для автомобиля с пробегом к этому добавляется проверка истории.
Настоящая зрелость технологии проявится в согласованной работе завода и сервиса. Сократить число деталей — важная производственная задача. Сделать так, чтобы новый кузов оставался понятным для диагностики и восстановления, — не менее важная задача для владельца. Именно по их совместному результату и стоит судить о больших алюминиевых отливках.
Подготовлено 24 октября 2026 года. Описанные процедуры зависят от модели, даты и места производства. Материал не является инструкцией по кузовному ремонту. Все четыре изображения — концептуальные, созданы ИИ; они не показывают конкретные заводы или точные конструкции деталей. Источники: Volvo Cars, крупное литьё на EX60 и ремонтные зоны; Toyota Times, производство и giga casting, 2 октября 2023 года; Toyota, технологический брифинг, 13 июня 2023 года; Bühler, megacasting; Tesla, критерии ремонта цельной задней отливки Model Y 2020–2024; Tesla, процедура замены цельной задней отливки Model Y 2020–2024; Bühler, Diagram 186.
Читайте также
Электромобиль с бензобаком: зачем автомобилям нужен последовательный гибрид
Электромобиль с бензобаком: зачем автомобилям нужен последовательный гибрид
Задние колёса тоже рулят: зачем автомобилю полноуправляемое шасси
Как работает заднее подруливание, чем оно помогает в городе и на трассе и что проверить при покупке автомобиля с полноуправляемым шасси.
Зарядка за пять минут: как новые батареи и 800 вольт меняют электромобили
Новые батареи, высоковольтная архитектура и мегаваттные станции: что стоит за рекордами зарядки и какие технологии полезны в реальной поездке.